
 CONTACT
食品工場のリスクアセスメントの進め方|労働災害を防ぐ実施手順を解説
食品工場では、機械への巻き込みや濡れた床での転倒など、日常の作業に労働災害のリスクが潜んでいます。こうした危険をあらかじめ洗い出し、大きさを見積もって優先順位をつけ、対策する取り組みがリスクアセスメントです。労働安全衛生法でも実施が求められており、HACCPによる食の安全とは別に、働く人の安全を守る仕組みとして欠かせません。手順を押さえれば、専任の担当者がいない現場でも着実に進められます。
1. 食品工場のリスクアセスメントとは?目的と基本の流れ
1.1 リスクアセスメントの目的と食品工場で行う意味
リスクアセスメントとは、現場に潜む危険源を洗い出し、その危険がどれくらいの大きさかを見積もったうえで、優先順位をつけて対策する一連の取り組みです。食品工場では、スライサーや殺菌機といった機械、洗浄で濡れる床、冷蔵冷凍庫での作業など、危険源が作業のあちこちに分散しています。
こうした危険を「なんとなく気をつける」で済ませていると、対策が後回しになりがちです。危険を目に見える形で整理し、点数などで比較できるようにすると、限られた人手と予算をどこへ振り向けるかの判断がつきます。
リスクアセスメントは、事故が起きてから動く後追いの安全管理を、起きる前に手を打つ予防型へ切り替える取り組みです。
現場の一人ひとりが同じ基準で危険を語れるようになる点にも意味があります。ベテランの勘だけに頼らず、新人でも危険の大きさを共有できれば、世代交代が進む現場でも安全の水準を保ちやすくなります。
1.2 食品工場でリスクアセスメントが求められる法令上の位置づけ
食品工場のリスクアセスメントは、労働安全衛生法第28条の2に根拠があります。同条では、事業者に対して、危険性または有害性等の調査を行い、その結果に基づいて必要な措置を講ずるよう努めることを求めています。厚生労働省もリスクアセスメントの実施を案内しています。
法律上の位置づけを整理すると、次のようになります。
- 根拠となる条文:労働安全衛生法第28条の2
- 法的な性質:多くの業種では努力義務
- 求められる場面:設備や原材料、作業方法・手順を新規に採用・変更するときなど
努力義務であっても、対策を怠った結果として労災が起きれば、事業者が民事上の損害賠償責任を問われるケースもあります。
義務の軽重にかかわらず、早めに着手しておくことが現場を守ることにつながります。設備の更新や新しい原材料の採用といった変化の場面を、実施のきっかけとしてとらえると取り組みやすくなります。
1.3 HACCPなど衛生管理とリスクアセスメントの違い
食品工場では衛生管理とリスクアセスメントが混同されがちですが、守る対象が異なります。HACCPに代表される衛生管理が守るのは食べる人の安全、リスクアセスメントが守るのは働く人の安全です。
両者の違いを整理すると次の通りです。
| 比較軸 | HACCPなど衛生管理 | リスクアセスメント |
| 守る対象 | 製品を口にする消費者 | 現場で働く従業員 |
| 主なリスク | 異物混入・微生物汚染 | 巻き込み・転倒・切創 |
| 根拠となる法 | 食品衛生法 | 労働安全衛生法 |
| 評価の視点 | 食の安全の確保 | 労働災害の防止 |
HACCPを整備していても、それだけでは働く人の安全は担保されません。
両者は対立するものではなく、車の両輪の関係です。衛生管理で製品の安全を守りながら、リスクアセスメントで従業員の安全も同時に確保することで、工場全体の信頼性が高まります。
2. 食品工場で起こりやすい労働災害とリスクの種類
2.1 食品工場の機械で起こる巻き込み・挟まれのリスク
食品工場の労働災害で特に重篤化しやすいのが、機械への巻き込み・挟まれです。回転する部品やコンベアに手や衣服が引き込まれると、大きなけがにつながります。
巻き込み・挟まれが起こりやすい場面には、次のものがあります。
- 稼働中のコンベアでの詰まり除去
- ミキサーや練り機の回転体への接触
- スライサーやカッターの刃部への手の接近
- 清掃時に安全カバーを外した状態での作業
巻き込み・挟まれは、機械の詰まり除去や清掃、調整など、通常の運転とは異なる作業で発生するリスクがあります。
被害を防ぐ分かれ目は、停止・施錠してから手を入れる手順を徹底することです。「少しだけ」と機械を止めずに手を入れた瞬間に災害は起こりやすく、正規の手順から外れる場面ほど注意深く扱う必要があります。
2.2 濡れた床での転倒や刃物による切創のリスク
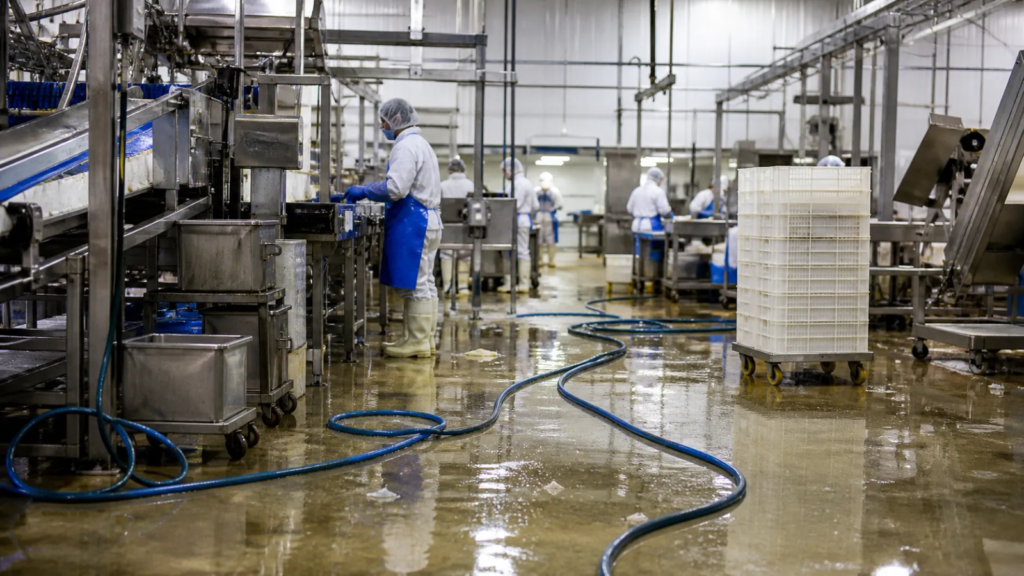
発生件数の面で見落とせないのが、濡れた床での転倒と刃物による切創です。食品工場は洗浄や解凍で床が濡れやすく、油や食材のかすが加わると滑りやすさが増します。
転倒は「たいしたことのない事故」と受け止められがちですが、打ちどころによっては骨折や長期の休業につながりかねません。水はけのよい床材、こまめな排水、滑りにくい安全靴など、複数の対策を組み合わせることが欠かせません。
包丁やスライサーによる切創は、扱う頻度が高いぶん慣れによる油断が起こりやすい危険です。
切創対策では、防刃手袋の着用や刃の交換手順の明確化が有効です。日常的に使う道具だからこそ危険が意識されにくく、対策が形だけになっていないか定期的に確かめる必要があります。
2.3 食品工場で見落とされやすい運搬作業や低温環境の負担
機械や刃物ほど目立たないものの、体への負担がじわじわ蓄積するのが運搬作業と低温環境での作業です。すぐにけがとして表れないぶん、対策が後回しになりやすい領域です。
見落とされやすい負担には、次のものがあります。
- 原材料や製品などの重量物を繰り返し持ち上げる腰への負担
- 中腰や前かがみの姿勢が続く作業
- 冷蔵・冷凍庫での寒冷環境による身体への負担
- 温度差の大きい場所を行き来する体調への影響
症状が出てからでは回復に時間がかかるため、目立った災害として現れないうちに、早い段階から作業設計へ手を入れることが重要です。
台車や補助器具の活用による重量物の負担軽減、冷蔵・冷凍庫で作業する人への防寒具の支給、こまめに体を温める休憩の取り方の工夫など、日々の作業設計に安全の視点を織り込むことが欠かせません。
こうした地道な配慮の積み重ねが、腰や体を痛めずに長く働ける現場づくりにつながり、人手の定着にも役立ちます。
3. 食品工場のリスクアセスメント実施手順
3.1 リスクアセスメント実施体制の確立と対象作業の選定
リスクアセスメントを機能させる第一歩は、経営トップが実施を宣言し、進める体制を固めることです。担当者任せでは現場を巻き込めず、途中で立ち消えになりがちです。
体制づくりは、次の順で進めます。
- 経営トップが実施の方針を社内へ宣言する
- 安全衛生の担当者とチームを編成する
- 実施手順書を作成しルールを共有する
- 対象となる設備・作業を洗い出して選定する
トップの宣言があると、現場が時間を割いて取り組む正当な理由になります。
対象の選定では、すべてを一度に扱おうとせず、災害の起きやすい工程から着手すると現実的です。まずは機械作業や高所作業など危険度の高い工程に絞り、範囲を段階的に広げると、担当者の負担を抑えながら継続できます。
3.2 危険性・有害性の特定と情報収集の進め方
危険源の特定は、想像だけで進めず、現場に残る記録を手がかりにするのが近道です。日々の作業のなかに、危険を知らせる情報が蓄積されているためです。
特定の手がかりになる情報源には、次のものがあります。
- ヒヤリハット報告に書かれた「危なかった場面」
- 過去の労働災害やけがの記録
- 作業手順書に沿った実際の動作の観察
- 設備の取扱説明書に記載された注意事項
- 現場で働く従業員への聞き取り
現場を最もよく知る作業者の声を集めることが、机上では気づけない危険源の発見につながります。
集めた情報は、作業を細かい単位に分けて「どの動作で、誰が、どんな危険にさらされるか」を書き出すと整理しやすくなります。こうして洗い出した危険源が、次の見積もり作業の土台になります。
3.3 リスクの見積もりと評価点数の付け方
洗い出した危険源は、大きさを点数で見積もると優先順位をつけやすくなります。食品加工の現場では、危険に近づく頻度、けがや疾病に至る可能性、そのけがの重篤度という3要素を数値化する方法が使われます。
評価方法の一例として、次のような配点を設定できます。実際の評価基準や点数は、工場の作業内容やリスク評価の方法に応じて設定してください。
| 評価要素 | 点数の範囲 | 見る観点 |
| 頻度 | 1〜4点 | 危険に近づく回数の多さ |
| 可能性 | 1〜6点 | けがや疾病に至る確からしさ |
| 重篤度 | 1〜10点 | 負傷や疾病の重さ |
この例では、3要素の点数を合計し、合計点が大きい危険源から優先して対策します。なお、リスクの見積もり方法には加算方式やマトリクス方式など複数の方法があります。
点数はあくまで判断の目安であり、絶対的な正解ではありません。同じ基準で全員が見積もることに意味があり、数字の細かさより一貫性を重視すると運用が安定します。
3.4 リスク低減措置の検討と対策の優先順位
リスク低減措置は、危険源そのものをなくす・減らす対策を優先し、必要に応じて安全装置や作業手順、保護具などを組み合わせて検討します。
対策は、次の優先順位で検討します。
- 本質的対策:危険源そのものを除去・低減する
- 工学的対策:安全カバーや停止装置で危険源を隔離する
- 管理的対策:手順書や教育、表示で人の行動を管理する
- 保護具の使用:防刃手袋や安全靴などで身を守る
上位の対策ほど、人の注意力に頼らずに危険を減らせるのが利点です。
たとえば清掃時の巻き込みなら、まず刃部を工具なしで露出させない構造にできないかを考え、それが難しければ安全装置、最後に手袋という順で積み上げます。保護具は最後の砦であり、それだけに頼る設計は避けるべきです。
3.5 リスクアセスメント結果の記録と定期的な見直し
リスクアセスメントは一度実施して終わりではなく、記録に残して繰り返すことで効果が続きます。実施した内容を残しておかないと、次の担当者が同じ検討を一からやり直すことになりかねません。
記録には、洗い出した危険源、見積もった点数、講じた対策、残っているリスクなどをまとめます。書面やデータで残すことで、対策の抜け漏れや、時間の経過による評価のずれにも気づきやすくなります。
設備の入れ替えや作業手順の変更があるたびに、リスクアセスメントを見直すことが欠かせません。
現場は少しずつ変わり続けます。新しい機械の導入、人員の入れ替え、生産量の増減といった変化のたびに危険の姿も変わるため、定期的な見直しを運用のルールに組み込んでおくと安心です。
4. 食品用機械の導入時に行うリスクアセスメントの進め方
4.1 導入前に確認する食品用機械の危険源と安全機能
食品用機械を導入するときは、現場に据える前の設計・選定の段階でリスクアセスメントを始めると効果的です。設置後に危険が見つかると、改修に余計な手間と費用がかかるためです。
導入前に確認したい観点には、次のものがあります。
- 回転体や刃部など、けがにつながる危険源の位置
- 非常停止ボタンやインターロックなど安全装置の有無
- 洗浄や清掃のときに手を入れる箇所と手順
- 設置予定の場所での通路幅や作業スペース
安全機能はメーカー任せにせず、自社の使い方に合っているかを購入前に確かめることが大切です。
同じ機械でも、置き場所や運用によって危険の大きさは変わります。カタログの仕様だけで判断せず、実際の作業を思い描きながら危険源と安全機能を突き合わせておくと、導入後のトラブルを減らせます。
4.2 設置後に行う現場のリスクアセスメントと追加対策の確認
機械を設置した後は、実際の設置状態や作業方法を踏まえてリスクを再確認し、必要に応じて追加の対策を講じてから本格稼働に移すと安全性を高めやすくなります。
設置後は、次の流れで進めます。
- 実際の設置状態で現場のリスクアセスメントを実施する
- 図面段階では見えなかった危険源を洗い出す
- 必要な追加対策を検討し、実施する
- 対策の完了を確認したうえで本格使用を開始する
設置後の確認を挟むことで、稼働初期に起こりがちな事故を未然に防げます。
導入直後は操作に不慣れな時期でもあり、想定外の使われ方が起きやすい局面です。本格使用の前にひと呼吸おいて現場で危険を洗い直す手順を社内の標準にしておくと安全です。設備導入時の安全確認に不安があれば、外部の専門コンサルティングに委ねる方法もあります。
5. TMTユニバーサルの食品工場向けリスクアセスメント支援
5.1 食品工場のリスクアセスメントで対応できる悩みや課題
リスクアセスメントを始めたくても、人手や知識が足りずに進まない現場は少なくありません。TMTユニバーサルは、そうした食品工場の悩みに寄り添って支援します。
現場でよく聞かれる課題には、次のものがあります。
- 専任の担当者がおらず、進め方が分からない
- 危険源の見積もり基準をどう決めればよいか迷う
- 対策の優先順位がつけられず、手が止まっている
- 過去に実施したが、更新されないまま形骸化している
担当者が本業と兼務で手が回らない現場ほど、外部の専門家を交える効果が出やすくなります。
こうした課題は、知識よりも「一緒に進める伴走者がいない」ことに原因があるケースが多く見られます。基準づくりから現場での運用まで外部が並走することで、止まっていた取り組みが再び動き出します。
5.2 現場改善と労働安全衛生を両輪で支える食品工場向けの体制
TMTユニバーサルの特徴は、労働安全衛生と現場改善を切り離さず、両輪で支える点にあります。安全対策だけを進めても生産が滞れば続かず、生産性だけを追えば安全がおろそかになりがちだからです。
支援にあたっては、技術士、中小企業診断士、労働安全衛生コンサルタント、ISO審査員など、さまざまな分野の専門人材が関わります。大手食品メーカーの飲料工場出身の専門家が代表を務め、現場の実情を踏まえた助言を行います。
安全と生産性を対立させず、同じ土俵で両立させる発想が、無理なく続く改善につながります。
飲料や菓子、惣菜、調味料、冷凍食品など、業種や規模を問わず対応している点も強みです。自社の状況に合わせた支援を検討したい場合は、TMTユニバーサルの取り組みが参考になります。
5.3 導入を検討する際の進め方と相談時の流れ
支援の導入を検討するときは、いきなり大がかりに始めるのではなく、現状の把握から段階を踏んで進めます。工場ごとに設備も課題も異なるため、実態に合わせた提案が欠かせないからです。
相談は、おおむね次の流れで進みます。
- 現状の課題や困りごとをヒアリングする
- 現場の状況や既存の取り組みを把握する
- 優先して対応すべき領域を整理する
- 具体的な支援内容を提案する
まず現状を正しくつかむことが、的外れな対策に費用を割かないための出発点です。
小さく始めて効果を確かめながら範囲を広げる進め方なら、初めての工場でも負担を抑えられます。進め方に迷ったときは、TMTユニバーサルへ相談しながら計画を組み立てる方法もあります。
6. 食品工場のリスクアセスメントに関するよくある質問
6.1 質問1:食品工場のリスクアセスメントは法律上の義務ですか?
多くの業種では、努力義務という位置づけです。労働安全衛生法第28条の2が、危険性や有害性の調査と、その結果に基づく措置を、事業者の努力義務として定めています。
ただし、努力義務だから実施しなくてよいという意味ではありません。対策を怠った結果として労災が発生した場合、事業者が民事上の損害賠償責任を問われることもあります。義務の強さにかかわらず、早めに着手しておくことが現場と経営の双方を守ることにつながります。
6.2 質問2:リスクアセスメントは誰がどのように進めればよいですか?
まず経営トップが実施を宣言し、担当者とチームを編成するところから始めます。担当者一人に任せると現場を巻き込めず、途中で止まりやすいためです。
体制を整えたら、ヒヤリハットの記録や作業手順書、現場の従業員への聞き取りをもとに危険源を洗い出します。特別な資格が必須というより、現場を知る人が同じ基準で危険を語れる状態をつくることが要点です。進め方に不安があれば、外部の専門家に伴走を頼む方法もあります。
6.3 質問3:食品工場で優先的に対策すべきリスクは何ですか?
見積もりの点数が高い危険源から優先して対策するのが基本です。頻度、可能性、重篤度を合計し、点数の大きいものほど早く手を打つべき危険と判断します。
食品工場では、機械への巻き込み・挟まれのように重篤度が高い危険が優先度の上位に来やすい傾向があります。あわせて、濡れた床での転倒のように発生頻度の高い危険も見逃せません。重さと起こりやすさの両面から見て、順番をつけていくとよいでしょう。
7. まとめ:食品工場のリスクアセスメントで安全な現場づくりを進めよう
食品工場のリスクアセスメントは、現場に潜む危険源を洗い出し、点数で大きさを見積もり、優先順位をつけて対策する取り組みです。HACCPが食の安全を守るのに対し、リスクアセスメントは働く人の安全を守る仕組みで、労働安全衛生法でも実施が求められています。
進め方の軸は、経営トップの宣言による体制づくり、危険源の特定と見積もり、効果の高い順の対策、そして記録と定期的な見直しです。機械の導入時には、設置前と設置後の二段階で危険を確認しておくと、安全に稼働へ移れます。
一度で完璧を目指さず、危険度の高い工程から着実に積み上げることが、続く安全管理の出発点です。
専任の担当者を置きにくい現場でも、外部の専門家の力を借りれば無理なく続けられます。安全な現場づくりの一歩として、できるところから取り組みを始めてみてください。
食品工場のリスクアセスメントを専門家と進めるならTMTユニバーサル
TMTユニバーサルは、労働安全衛生と現場改善を両輪で支える食品製造業専門のコンサルティング会社です。技術士や労働安全衛生コンサルタントなどの専門人材が現状の把握から並走するため、専任担当者がいない工場でもまずは課題の相談から始められます。
自社の状況に合わせた進め方を検討したい場合は、下記から取り組みをご確認ください。
詳しくは公式サイトをご確認ください。
- 関連タグ

